信息来源于:互联网 发布于:2023-11-06
恭喜佛山市三水区粤星园铝业有限公司官网正式上线!欢迎新老客户咨询。
我们在使用铝型材质时,会发现很多材质的表面上会产生纵向魚粼状重复性间隔断纹,严重的直接呈断开分离状。这些裂纹会严重影响铝材的使用性能,而导致这种缺陷发生的原因以及相关措施,中华标准件网作出以下详细解释。
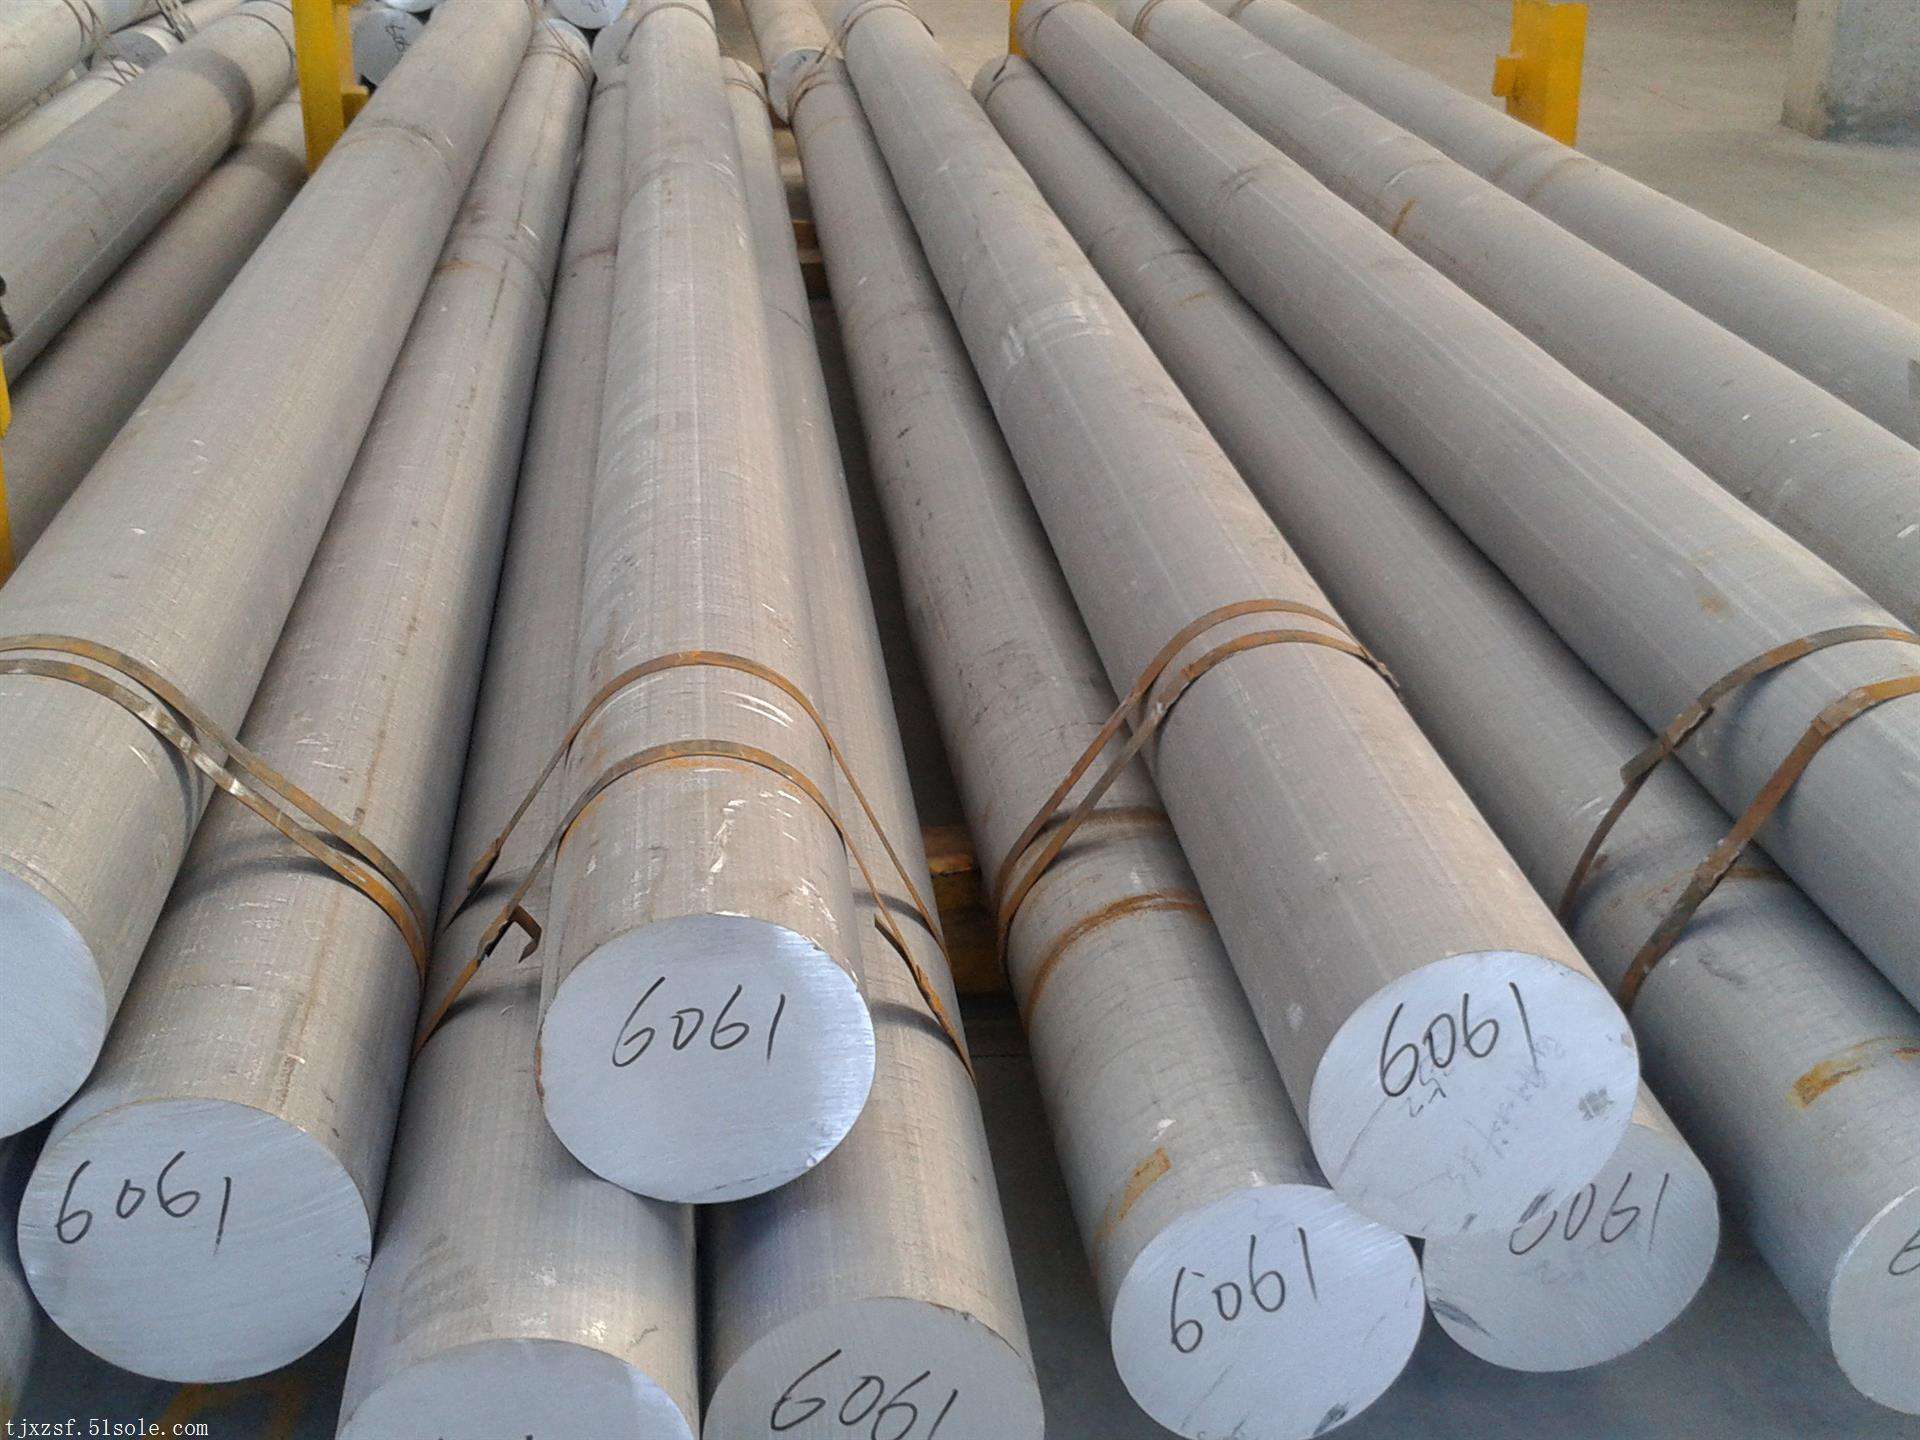
铝型材表面裂纹产生原因:
(一):铝型材挤压系数过大,挤压温度过高(棒,筒,模三温),挤压速度再过快。
(二):挤压力不稳,忽高忽低,或多档调速之间速差明显,换档时速度转换突快。
(三):铝合金型材挤出时头端上压(冲压)过快,尾端跑速或未减速,死区铝大量的渗入。
(四):棒的质量较差,棒内过烧,大晶粒,疏松。压余(V3铝)过薄。
(五):挤压模具流速比严重失调设计制造不合理。
铝型材表面裂纹相关措施:
(一):挤压系数过大的型材可以放在小机台生产,采用合适的挤压比;另外挤压三温要严格按生产工艺要求控制,要采用合适的挤压速度。
(二):操作工精神集中,调速平稳,压力不能或高或低,换档时手动操作配合。
(三):铝型材停机印前端和后端是死区或V3体积(铝棒表层)铝,杂质多,质量差,粘性不足,故型材头尾端挤压速度要放慢。
(四):铝棒表面要细腻干净无油污,内部组织要达标。压余正常留(棒长的5%)
(五):挤压模具设计者要设计制造流速均匀的合格模具。